O Desafio Oculto da Usinagem de Aço Inoxidável: O Encruamento
A usinagem de precisão do aço inoxidável, especialmente das ligas austeníticas como o SAE 304 e SAE 316, apresenta um desafio técnico significativo que pode comprometer todo um projeto: o encruamento, ou endurecimento por trabalho. Este fenômeno ocorre quando a estrutura cristalina do metal é deformada pelo calor e pela pressão da ferramenta de corte, aumentando drasticamente sua dureza superficial e dificultando a continuidade do processo. O resultado? Desgaste prematuro de ferramentas, perda de tolerâncias dimensionais e, no pior cenário, a inutilização da peça.
Para a indústria metal-mecânica, compreender e controlar este processo é a diferença entre a eficiência produtiva e o prejuízo. Na Açometrix, localizada estrategicamente em Guarulhos (Vila Venditti), dominamos as variáveis críticas para garantir um serviço de usinagem de alta performance, livre de surpresas indesejadas.
Parâmetros Críticos para Evitar o Endurecimento do Aço Inox
A chave para uma usinagem bem-sucedida está no controle rigoroso do processo. Não se trata apenas de cortar metal, mas de gerenciar a termodinâmica na interface entre a ferramenta e a peça. Veja as melhores práticas:
1. Velocidade de Corte e Avanço: A Dupla Decisiva
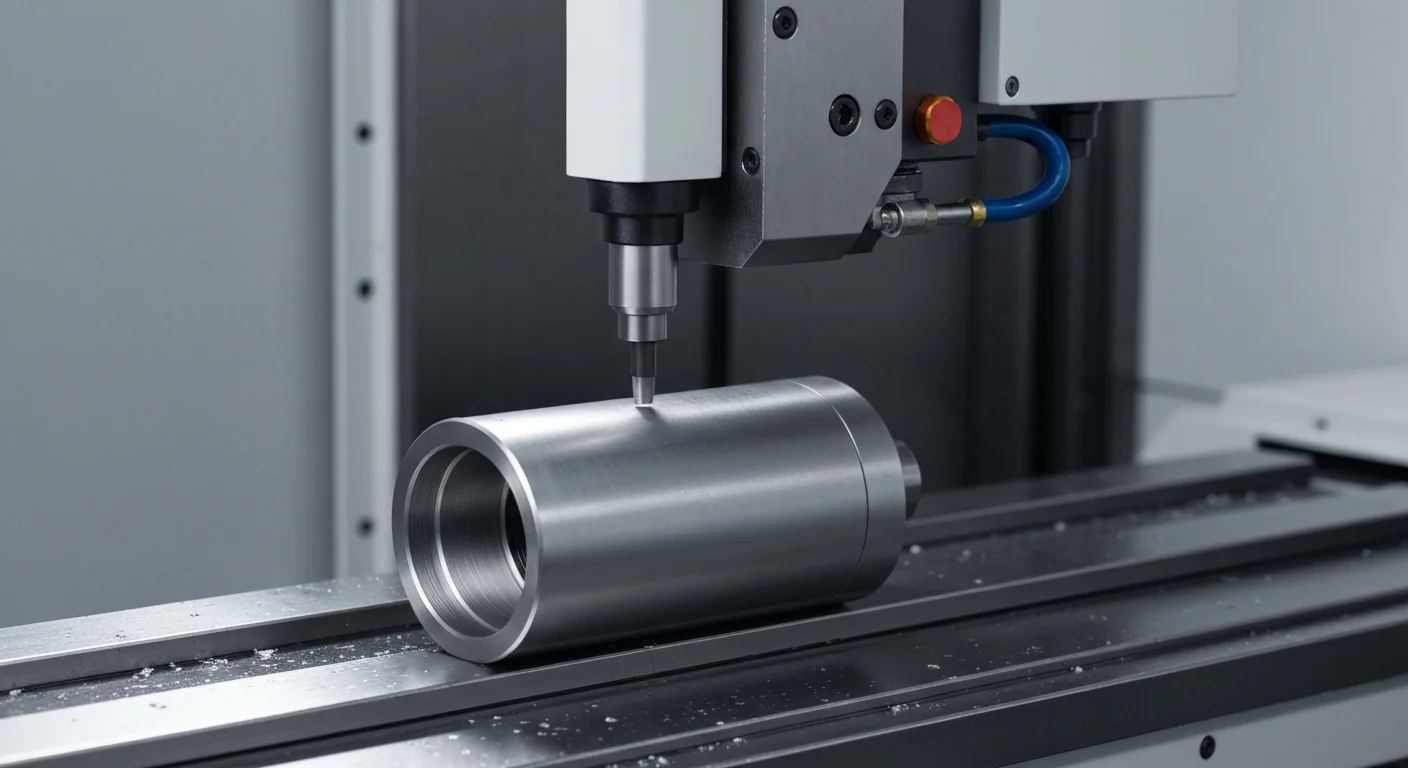
Diferente de aços carbono, o aço inox exige velocidades de corte mais baixas e taxas de avanço mais altas e constantes. Um avanço lento ou intermitente permite que a ferramenta “patine” sobre a superfície, gerando atrito excessivo e calor, o que é a receita perfeita para o encruamento. É fundamental que a ferramenta esteja sempre “mordendo” material novo, removendo a camada endurecida criada no passe anterior.
2. A Escolha da Ferramenta e Geometria de Corte
Ferramentas de metal duro (carboneto de tungstênio) com coberturas específicas (como TiAlN) são essenciais para resistir à abrasividade e à temperatura. A geometria também é crucial: ângulos de ataque positivos e arestas de corte afiadas reduzem a força necessária para o corte, minimizando a deformação plástica e, consequentemente, o endurecimento da peça. Ferramentas cegas são as maiores vilãs neste processo.
3. Refrigeração Eficiente e a Zona Afetada pelo Calor (ZAC)
A gestão térmica é indispensável. O uso abundante de fluido de corte de alta qualidade não apenas lubrifica, mas principalmente remove o calor da Zona Afetada pelo Calor (ZAC) o mais rápido possível. Isso impede que a temperatura atinja níveis críticos que alteram as propriedades mecânicas do aço. Em processos como o oxicorte de alta definição ou plasma, o controle da ZAC é ainda mais vital para não comprometer a usinabilidade posterior da peça.
Açometrix em Guarulhos: Precisão e Logística para a Indústria Paulista
Além da expertise técnica em Usinagem CNC e serviços de Corte e Dobra, a Açometrix oferece uma vantagem logística incomparável. Nossa sede na Vila Venditti, em Guarulhos, possui acesso direto às rodovias Presidente Dutra e Fernão Dias, permitindo atender com agilidade e eficiência toda a demanda da Capital, do ABC Paulista e do interior do estado. Nossos processos são amparados por rigorosas certificações de qualidade, garantindo que cada peça usinada atenda às especificações técnicas mais exigentes do seu projeto, com rastreabilidade total do material conforme normas ASTM e SAE.
Seja para componentes complexos que exigem tolerâncias apertadas ou para serviços de corte com máxima eficiência de nesting para otimizar o uso da chapa, nossa equipe está preparada para transformar seu desafio em solução. Evite os custos gerados pelo encruamento e garanta a performance que sua produção merece.